Soviteputkien tuotanto risteilylaivaprojekteissa
Onnistuuko pyrkimys varhaiseen ja tasaiseen tuotantoon?
Risteilylaivoissa on eri tarkoituksia varten suuri määrä erilaisia putkistoja. Niiden liittämiseen toisiinsa käytetään yleisesti soviteputkia, jotka valmistetaan yksittäiskappaleina sovitemallien mukaan. Soviteputkien oikea-aikainen tuotanto on avainasemassa, jotta laiva saadaan testatuksi ja luovutetuksi suunnitellussa aikataulussa.
Meyer Turun telakalla valmistetaan maailman suurimpia risteilijöitä, joista suomalaiset voivat olla syystäkin ylpeitä. Viimeisimpänä risteilylaivasarjana Turussa on rakennettu ICON-sarjaa, jonka laivat ovat maailman suurimpia ja sisältävät uutta ja pitkälle kehittynyttä teknologiaa.
Laivarakennuksessa käytetään modulaarista rakennustapaa, jossa mahdollisimman pitkälle esivalmistetut laivalohkot liitetään toisiinsa laivan rungoksi (Holmström, 2000, s. 39-1). Turun Meyerin telakalla modulaarinen rakennustapa on otettu käyttöön yhtenä ensimmäisistä maailman telakoista, jo 1980-luvulla. Toimivat ja hyvin suunnitellut putkistot ovat avainasemassa vaativissa meriolosuhteissa toimivien laivojen turvallisuudelle, tekniselle toimivuudelle ja asumismukavuudelle.
Laivat ovat täynnä putkistoja, joiden liittämiseen toisiinsa tarvitaan soviteputkia.
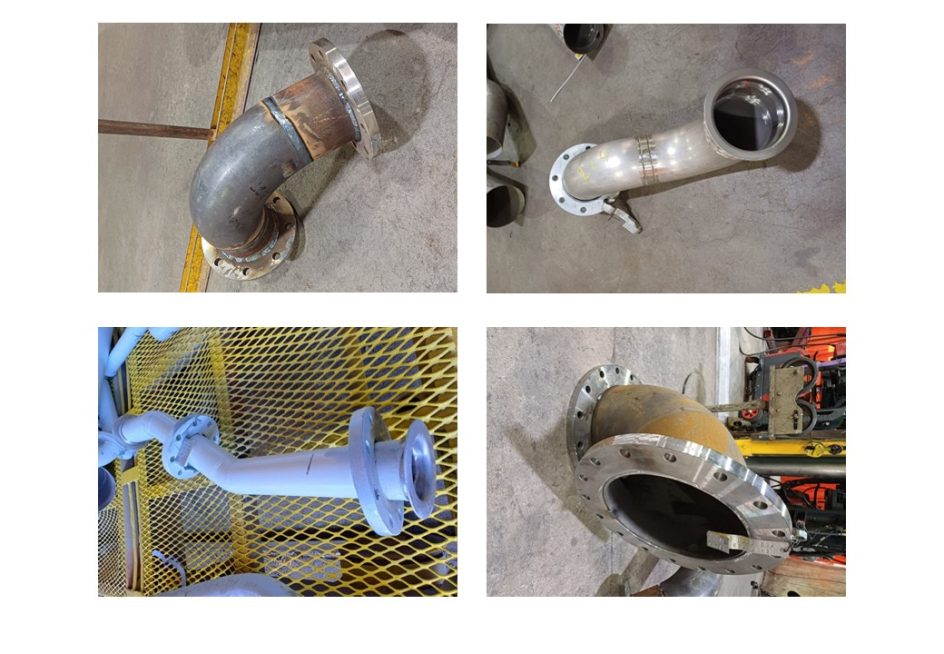
Putkien ja putkistojen liittämiseen on eri tapoja, joista soviteputket ovat yksi (Kuva 1). Soviteputket valmistetaan telakan putkipajalla yksittäiskappaleina liitoksesta tehdyn soviteputkimallin eli sovitteen mukaan.
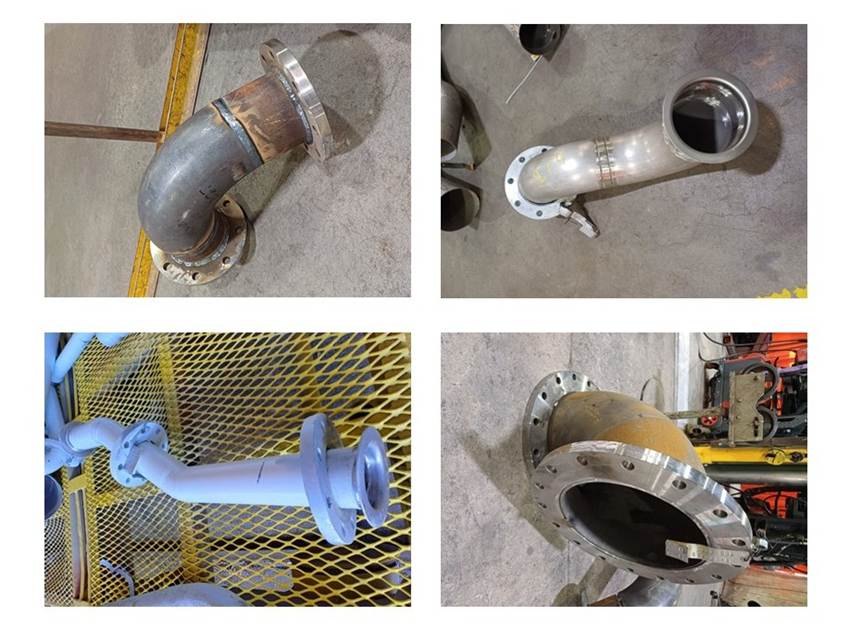
Kuva 1. Soviteputket voivat olla suoria tai taivutettuja sen mukaan, mitä putkien liittäminen toisiinsa edellyttää.
Millä laiva-alueella soviteputkia tarvitaan eniten?
Soviteputkia toimitetaan ylivoimaisesti eniten konehuoneisiin. Turussa rakennetuissa risteilijöissä on yleensä kolme konealuetta, jotka sijaitsevat keski- ja perälaivassa sekä keulassa. Näistä eniten soviteputkia tarvitaan keskilaivan konealueilla. Siellä sijaitsevat laivan pääkoneet eli dieselmoottorit ja generaattorit, jotka tuottavat laivan tarvitseman sähköenergian. Soviteputkia tarvitaan pääkonealueelle paljon, koska siellä on paljon erilaisia järjestelmiä, jotka ovat laivan toiminnalle kriittisen tärkeitä.
Missä laivan rakennusvaiheessa sovitteita tehdään?
Putkistoja valmistetaan kaikissa laivatuotannon vaiheissa, ja siksi myös soviteputkia ja niiden sovitteita valmistetaan myös koko tuotannon ajan. Niitä valmistetaan niin lohkorakennusvaiheessa, rungon kokoonpanovaiheessa kuin vesillelaskun jälkeisessä varustelulaiturivaiheessa (Kuva 2).
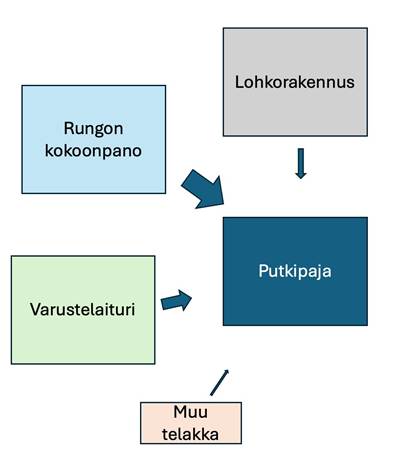
Kuva 2. Eniten sovitteita toimitetaan putkipajalle soviteputkien valmistamista varten rungon kokoonpanovaiheessa.
Mitä myöhäisemmässä vaiheessa jokin yksittäinen työ tehdään, sitä enemmän aikaa sen suorittamiseen kuluu, työn kustannukset nousevat ja tuottavuus vähenee (Uusitalo, 2020, s.2). Kustannustehokkainta onkin valmistaa soviteputket mahdollisimman varhaisessa tuotantovaiheessa. Tämä tarkoittaa, että lohkon sisäiset soviteputket tulisi valmistaa lohkorakennusvaiheessa ja lohkorajojen yli menevät rungon kokoonpanovaiheessa.
Ovatko kaikki laivatuotannot samanlaisia?
Sovitteiden toimitukset koko telakan tasolla antavat risteilijätuotannosta ainoastaan karkean kuvan, sillä jokainen laivaprojekti on erilainen. Toimitukset vaihtelevat eri laivatuotannoissa paljon. Myös sovitetoimitusten jakautuminen eri tuotantovaiheisiin voi olla erilainen eri laivaprojekteissa. Lähtökohtaisesti odotetaan, että laivasarjan ensimmäisen laivan suunnittelua pitää täydentää tuotannon aikana enemmän kuin sarjan myöhempien laivojen.
Mikä voi viivästyttää soviteputkitoimituksia myöhäiseen tuotantovaiheeseen?
Teolliset projektit sujuvat harvoin ilman yllätyksiä ja ongelmia. Niiden vähentämiseksi tuotannon riskitekijät tulisi tunnistaa mahdollisimman hyvin. Mahdollisia syitä laivatuotannossa ilmeneviin aikatauluongelmiin ja tuotannon siirtymiseen tavoiteltua myöhäisempään tuotantovaiheeseen ovat:
- aikataulutusongelmat tuotannon eri vaiheissa
- puutteelliset tai viivästyneet lähdeaineistot
- myöhään projektissa tapahtuvat suunnittelumuutokset
- vaihteleva tai riittämätön varustelutyön valmiusaste ulkoisessa tuotannossa
- logistiikan häiriöt
- laitetoimittajien kyvykkyys vastata tarveaikoihin
Telakan asiantuntijat painottavat, että ennen kaikkea päätösten viivästyminen ja laivaan kesken tuotantoprosessin tehdyt rakenteelliset muutokset aiheuttavat ketjureaktioita, jotka lisäävät riskejä. Käytännön työssä, esimerkiksi logistiikassa, on myös tärkeä kuulla tuotannon työntekijöitä, jotka omassa työssään näkevät, mitkä asiat ovat toimivia ja mitkä eivät. Siksi toimintaa tutkittaessa ja kehitettäessä tulisi haastatella työntekijöitä organisaation eri tasoilta.
Telakan putkipaja mahdollistaa nopean, joustavan ja tehokkaan soviteputkituotannon vaihtuvissa tilanteissa
Meyer Turun telakalla on oma putkipaja, joka valmistaa tarvittavat soviteputket rakenteilla oleviin laivoihin. Oma putkipaja tekee mahdolliseksi reagoinnin putkistojen tuotannon poikkeamiin nopeasti ja kustannustehokkaasti. Tuotannossa pyritään mahdollisimman tasaiseen työkuormaan ja tuotantoon. Laivaprojekteissa tulee kuitenkin aina eteen kausia, jolloin tuotannossa muodostuu työjonoja ja ruuhkia. Tulevaisuudessa olisi tarpeellista kehittää tarkempia, laivalohkokohtaisia seurantamenetelmiä, joiden avulla pystyttäisiin havaitsemaan näitä tuotannon pullonkauloja ajantasaisesti.
Lähteet
Holmström, J. (2000). Varustelu. Teoksessa P. Räisänen (toim.), Laivatekniikka: Modernin laivarakennuksen käsikirja (2. painos, s. 39-1–39-26). Gummerus Kirjapaino Oy.
Järvinen, J. (2016). Koneikkovalmistuksen kehittäminen Helsingin telakalla [Insinöörityö, Metropolia Ammattikorkeakoulu]. https://urn.fi/URN:NBN:fi:amk-2016060311859
Uusitalo, T. (2020). Lohkovarusteluvaiheen kehittäminen – konsepti lohkovarustelun esikokoonpanosta [Opinnäytetyö, Turun ammattikorkeakoulu]. https://urn.fi/URN:NBN:fi:amk-2020061819133